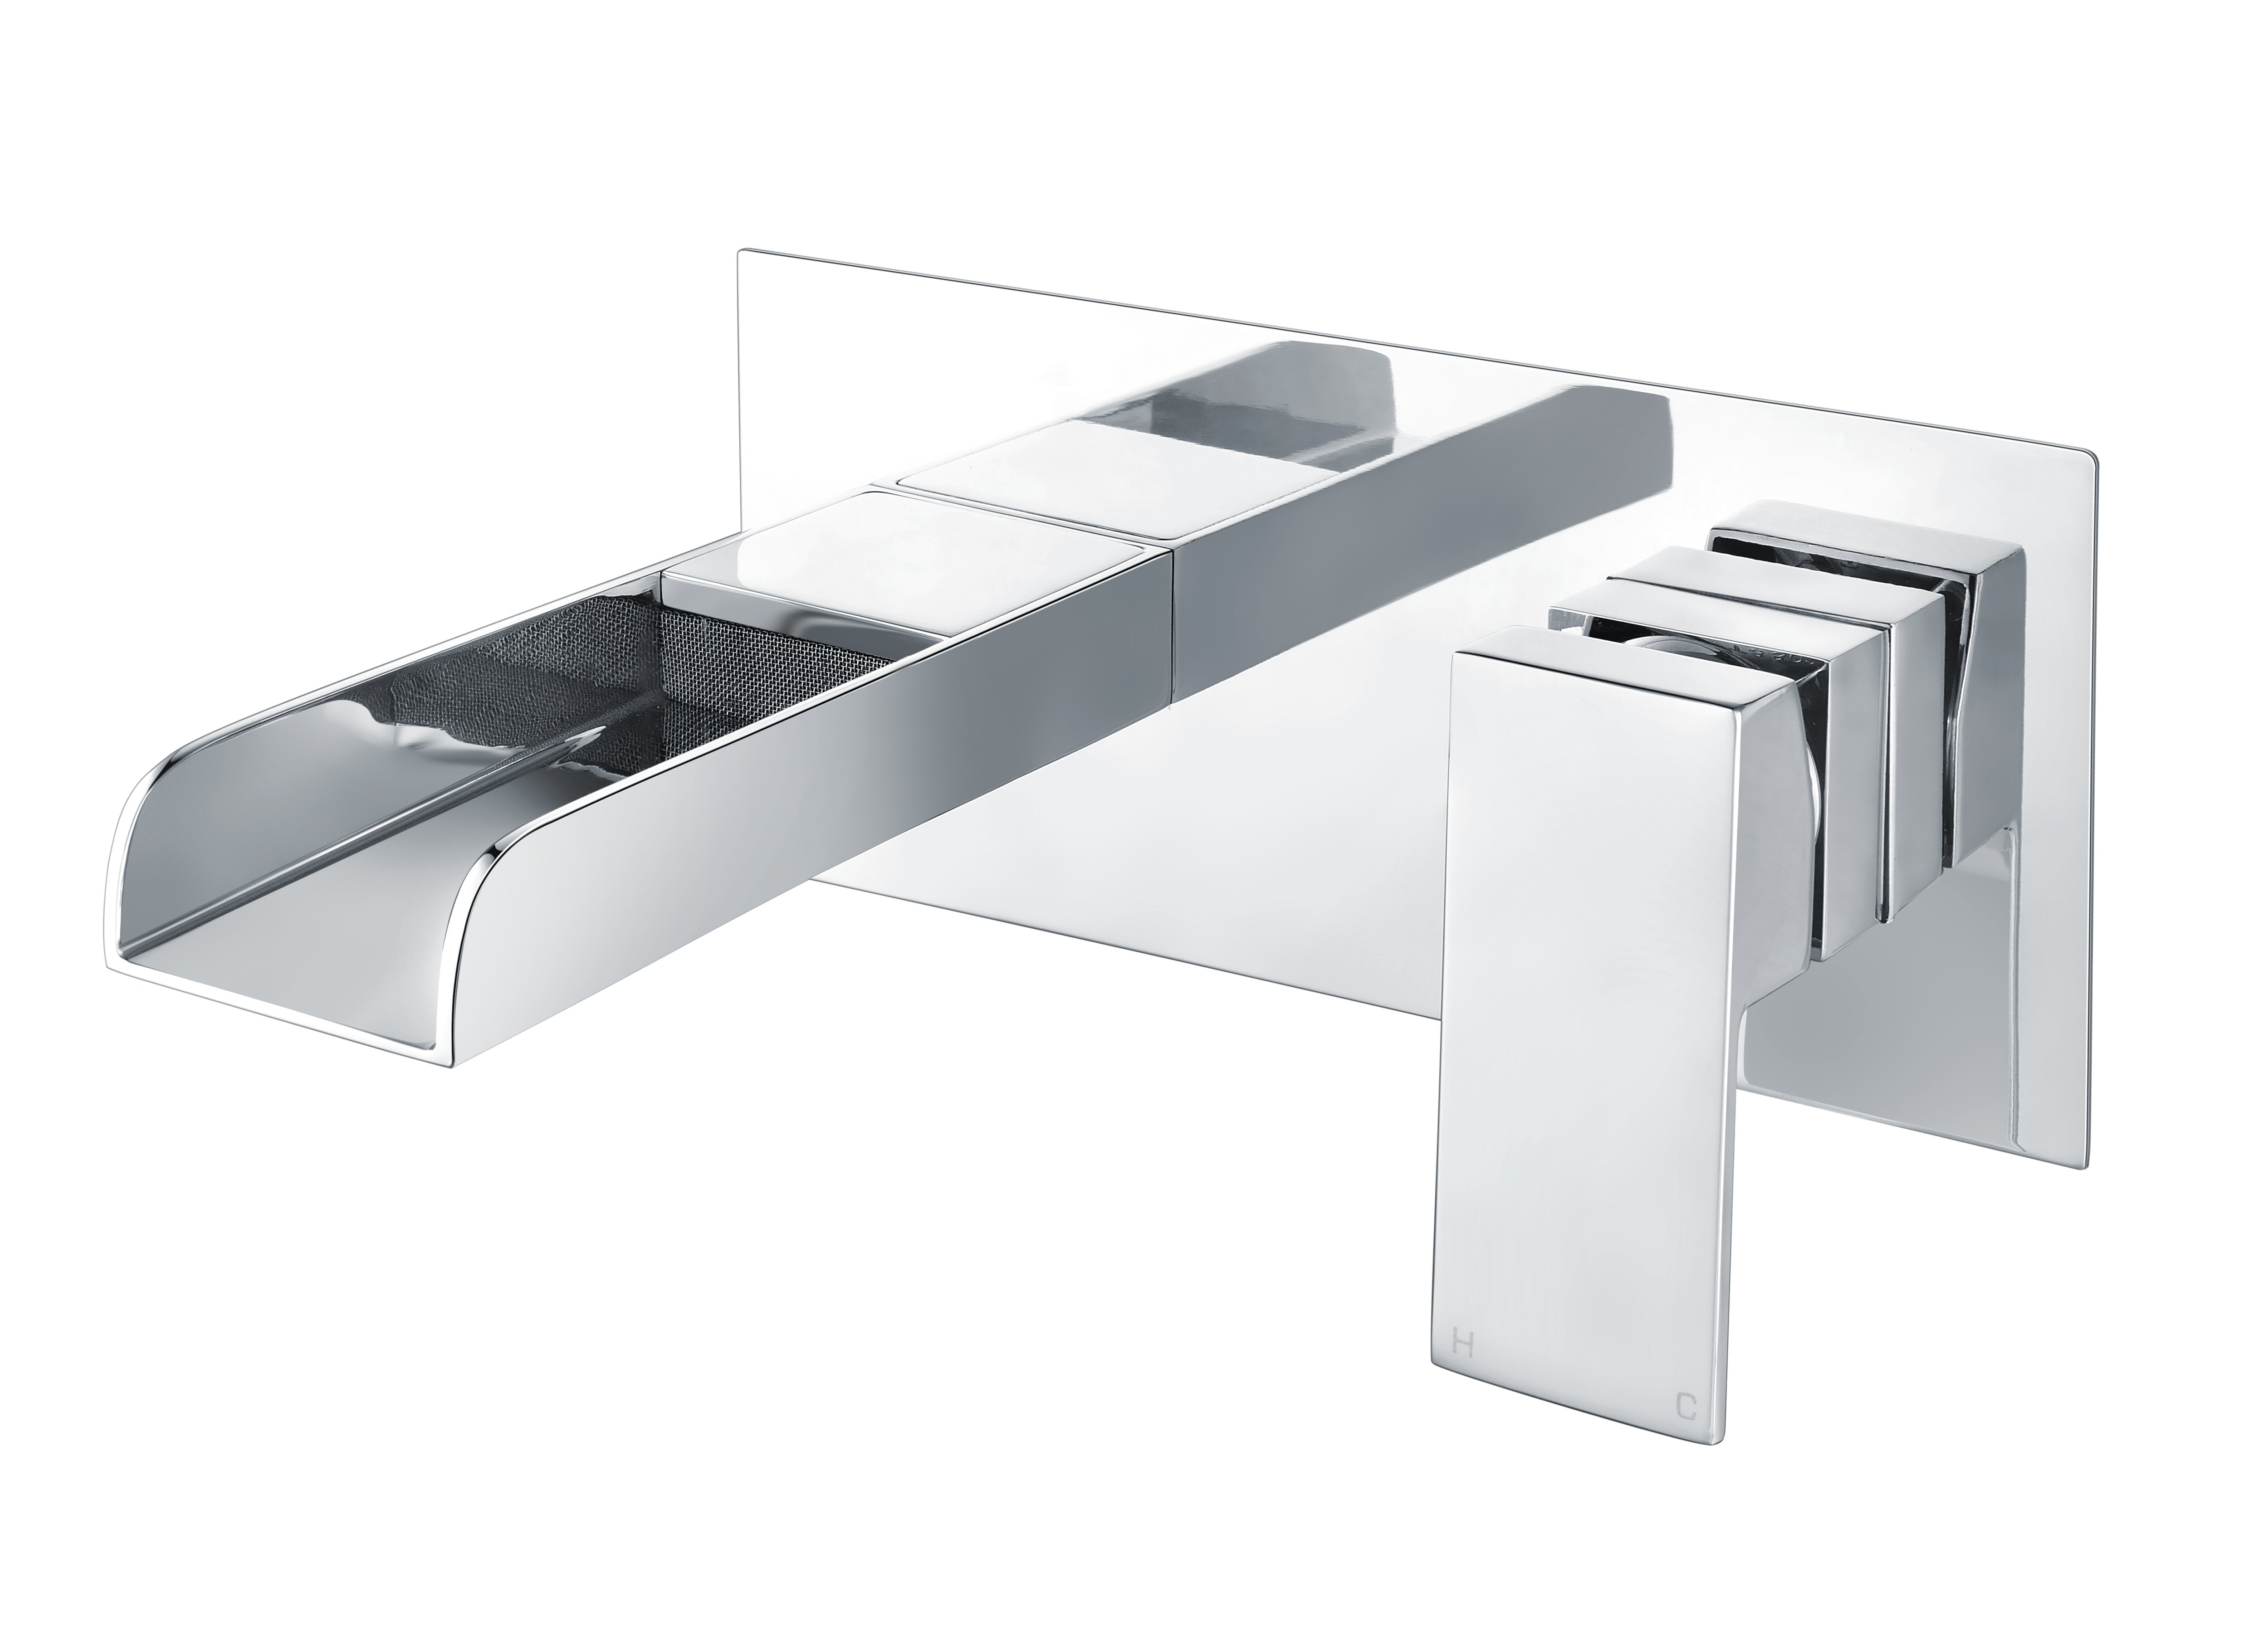
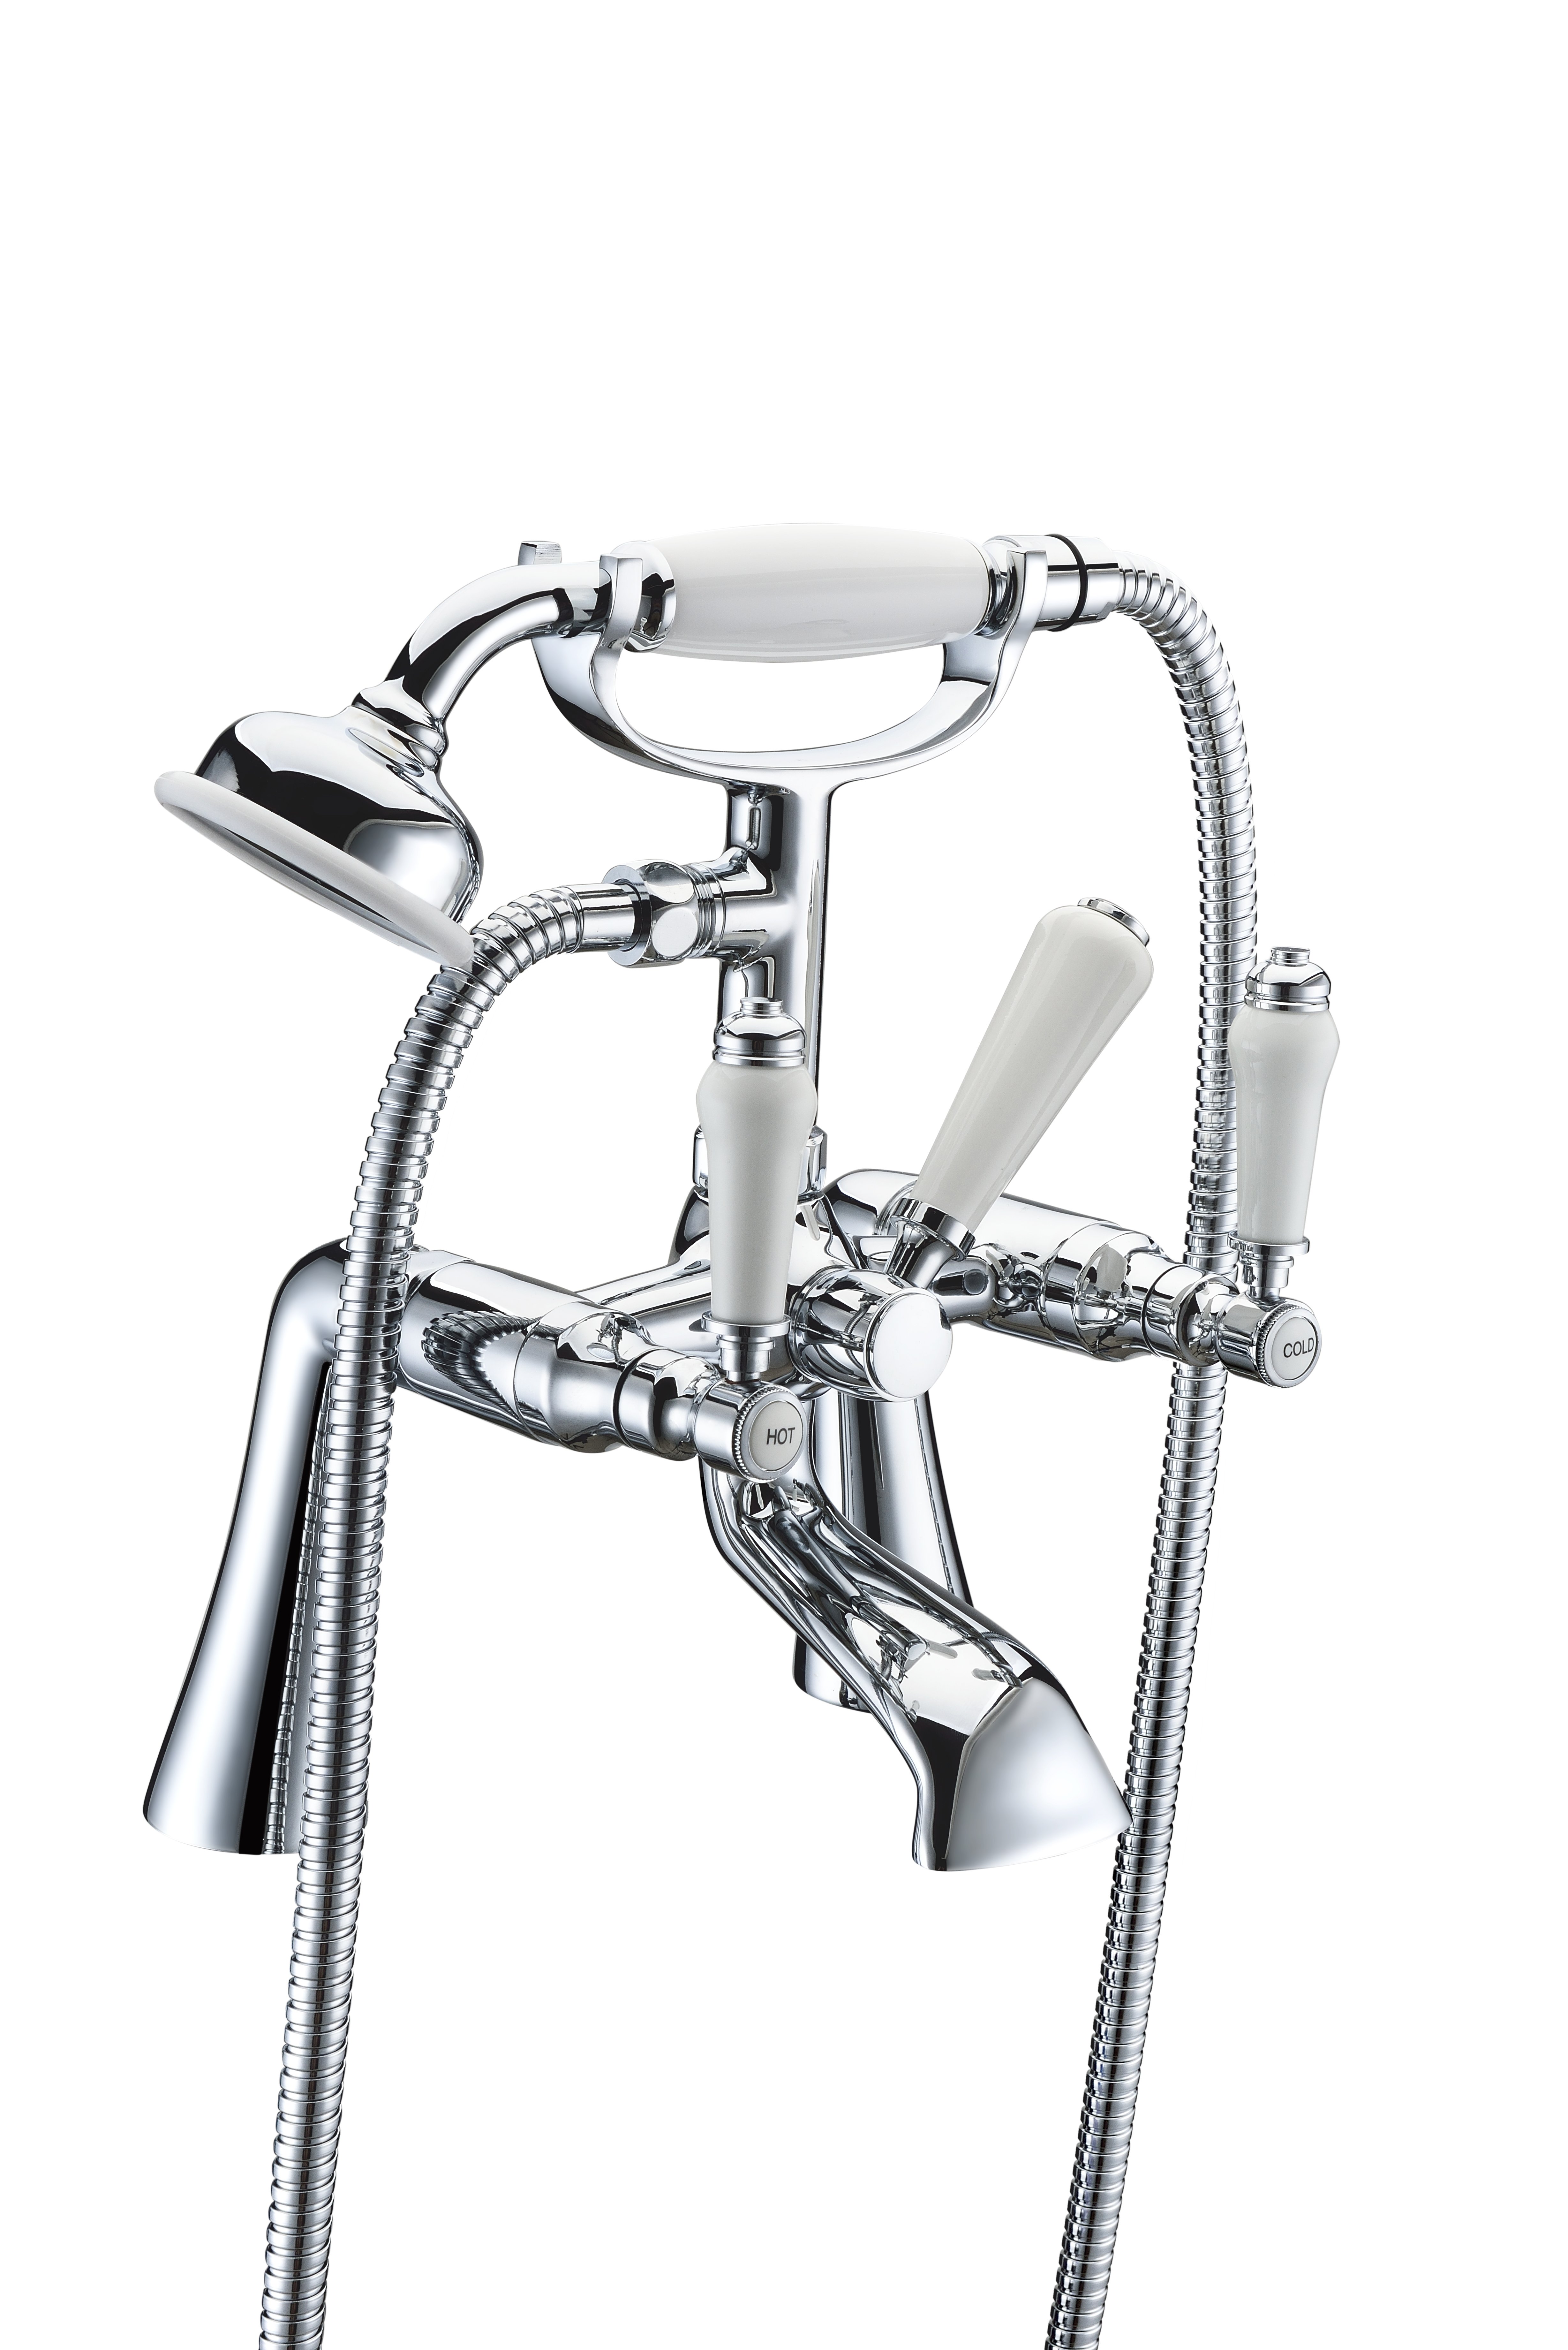
Un robinet mélangeur est malcommode à expédier : il est lourd par rapport à sa taille, son levier risque de se plier, son bec peut s’abîmer, sa cartouche ne doit subir aucun choc, et son fini révèle la moindre trace de frottement. Le carton doit aussi être esthétique sur une étagère de vente au détail et résister à un centre de colisage.
La plupart des réclamations liées aux dommages ne résultent pas d’un simple coup de malchance. Elles proviennent d’un emballage conçu pour une palette quittant une usine, puis utilisé pour un colis traversant quatre centres de tri. Quatre décisions déterminent le taux de dommages : l’emballage intérieur, le choix du matériau, le protocole d’essai et les informations imprimées à l’extérieur.
L’emballage extérieur est un contenant. L’emballage intérieur constitue le système de suspension, et il détermine si le robinet arrive intact.
Trois fonctions à distinguer :
Immobiliser le corps. Le robinet ne doit ni tourner ni glisser dans sa cavité. Tout mouvement signifie que la finition s’use contre l’emballage à chaque cycle de vibration.
Isoler la poignée et le bec. Ce sont les leviers de destruction. Un levier soumis à une charge transmet cette charge directement dans la cartouche. Bloquer la poignée afin qu’elle flotte librement, sans contact avec la paroi de l’emballage.
Protéger les surfaces. Une couche souple — sachet en tissu non tissé ou housse en tissu — empêche les marques de frottement. Pour le nickel brossé, utiliser un matériau sans peluches ; du papier abrasif appliqué sur un grain brossé cause plus de dommages que sur du chrome poli.
Deux précisions utiles : le sachet en polyéthylène doit comporter un avertissement d’étouffement là où la réglementation locale l’exige, et toute étiquette doit se détacher entièrement sans laisser de résidu adhésif sur la finition. Nous recevons davantage de réclamations pour des résidus de colle que pour des bosses.
Les acheteurs posent souvent cette question, et il s’agit rarement d’une simple comparaison de coûts.
Facteur |
Mousse EPE / EPS |
Pâte moulée |
Coût d'outillage |
Faible à modéré, facile à découper |
Plus élevé, nécessite un outil adapté par référence |
Coût unitaire à volume élevé |
Faible |
Concurrentiel à partir d’environ 5 000 unités par référence |
Perte de performance |
Excellent, prévisible |
Bon lorsque la géométrie est bien conçue |
Recyclabilité |
L’EPS est largement restreint ; l’EPE est recyclable, mais rarement accepté en collecte sélective |
Courant de papier recyclé, largement accepté |
Perception au niveau de la vente au détail |
De plus en plus négatif dans la vente au détail en UE et au Royaume-Uni |
Positif, conforme aux objectifs de réduction des plastiques |
Humidité |
Non affecté |
S’affaiblit si le carton s’humidifie |
Meilleure adéquation |
Variantes lourdes ou fragiles, petites séries, cartons mixtes |
Programmes de vente au détail à haut volume, référencements en UE/au Royaume-Uni |
L’EPS subit la pression réglementaire la plus forte en Europe, et plusieurs détaillants le refusent catégoriquement. La mousse EPE constitue un compromis pragmatique : meilleure résistance par unité de masse, recyclable en principe, mais reste un plastique entre les mains du client. La pâte moulée l’emporte sur le plan de la perception et de la filière papier, mais exige une conception rigoureuse — une cavité trop peu profonde laisse glisser le levier ; une cavité trop étroite se fissure lors de l’insertion.
Une solution hybride fonctionne bien : pâte moulée pour le corps, un petit bloc ondulé pour verrouiller le levier. On conserve ainsi la majeure partie de la « story papier », tout en apportant une solution là où la pâte moulée est la plus faible.
Un seul essai de chute depuis la hauteur de la taille ne prouve presque rien. Ce qu’il vous faut, c’est un protocole fondé sur une méthode reconnue, afin qu’un résultat positif ait une signification claire et qu’un échec indique précisément la correction à apporter.
Trois points de référence couvrent la plupart des programmes d’exportation :
Si un acheteur demande une référence ISO à la place : ISO 2248 pour l’impact vertical par chute, ISO 2233 pour le conditionnement, ISO 13355 pour la vibration aléatoire. Leur objectif est comparable, mais leurs résultats ne sont pas interchangeables ; il faut donc préciser la méthode sur le rapport — « testé en chute » seul ne constitue pas une spécification.
Que tester : le carton de vente au détail et le carton d’expédition. Ils présentent des défaillances différentes. Le carton de vente au détail cède aux coins et sur l’impression ; le carton d’expédition cède aux lignes d’incision des rabats et à la surface de contact avec la palette.
Rédiger les critères d’acceptation avant les essais, pas après : aucune défaillance fonctionnelle, aucune fuite après le remontage et l’essai sous pression, aucun dommage visible sur la finition à 500 mm sous éclairage normal, et le carton de vente au détail doit rester présentable. Ce dernier point distingue un succès technique d’un succès commercial.
Les erreurs ici n’endommagent pas le produit, mais empêchent sa mise en vente.
Pour une présentation prête à la vente, le critère est le suivant : un assistant en magasin doit pouvoir ouvrir le conditionnement à mains nues en moins de dix secondes, sans avoir besoin d’un couteau à proximité du produit. Une bande déchirable perforée ou un format prêt-à-l’étalage avec trou euro remplit cette exigence ; une boîte FEFCO 0201 fermée par ruban adhésif ne la remplit pas. Si le carton sert également d’unité d’étalage, imprimez le panneau avant de façon à ce qu’il soit lisible correctement une fois le couvercle retiré.
Les réclamations se gagnent ou se perdent sur la base de preuves. Prenez une photo de la palette avant l’enrobage sous film étirable, conservez un rapport d’essai par référence (SKU), et imprimez la version du conditionnement sur le carton — ainsi, vous pourrez prouver si une défaillance provient d’un défaut de conception ou d’un remplacement effectué sur le terrain.
Liste de vérification courte avant production :
Le bloc intérieur immobilise séparément le corps, le levier et le bec verseur.
Finition protégée par une housse sans peluches, et non par un sac grossier.
Le carton de vente et le carton expéditeur sont tous deux soumis à un essai de chute selon une norme désignée ; le rapport correspondant est archivé.
Le GTIN du consommateur et le code ITF-14 du colis sont vérifiés par numérisation, non à l’œil nu.
Les marquages d’expédition incluent le code de finition et la révision de l’emballage.
La palette est marquée selon la norme ISPM-15, sans dépassement, et équipée de renforts d’angle.
Un carton « échantillon type » scellé est conservé pour comparaison en cas de réclamation.
L’emballage constitue la partie la moins coûteuse de la nomenclature des matériaux, mais aussi l’élément le plus coûteux à concevoir incorrectement. Une amélioration de 0,40 $ de l’emballage intérieur permet couramment d’éliminer un taux de dommages à deux chiffres.
Notre équipe emballage peut vous proposer des solutions en mousse, en pulpe ou hybrides adaptées à votre format de vente au détail, et fournir des rapports d’essais de chute pour chaque référence.
ZHEJIANG XINDONG SANITARY WARE CO., LTD.
Yuhuan, Zhejiang, Chine
Courriel : [email protected]
Tél. : +86-0576-87499008
 Actualités chaudes
2026-11-11
2026-11-10
2026-11-09
2026-11-08
2026-11-07
2026-11-06

Fondée en 1999 et située à Yuhuan, l'entreprise est spécialisée dans les robinets, les vannes thermostatiques de douche et les kits de douche. Avec plus de 30 000 m² d'espace et plus de 380 employés, nous détenons de nombreuses certifications et plus de 65 brevets.
 EN