Gdy z kranu popłynie niebieska woda, miedź przekazuje wiadomość. Woda, która dociera do instalacji w sposób przejrzysty, ale przy wylocie z kranu klienta nabiera bladej barwy niebieskiej lub niebiesko-zielonej, oznacza niemal zawsze, że miedź jest rozpuszczana w wodzie gdzieś w górę przepływu — tak szybko, że powoduje przebarwienia porcelany, płytek ceramicznych i prania, a często także tak szybko, że ścianki rur w instalacji cienieją od wewnątrz.
Za większości skarg dotyczących niebieskiej wody stoją dwa mechanizmy. Pierwszy to korozja jednolita, przy której cienka, równomierna warstwa tlenku miedzi stopniowo rozpuszcza się w umiarkowanie agresywnej wodzie; jest to zjawisko czysto estetyczne i powolne. Drugi mechanizm, który powoduje szkody handlowe, to korozja punktowa — lokalna, głęboka i najczęstsza przyczyna przedwczesnych przecieków w rurach miedzianych, które formalnie są jeszcze „młode" zgodnie z obowiązującymi przepisami. Rozróżnienie tych dwóch rodzajów korozji to pierwsze zadanie każdej analizy, ponieważ metody ich zapobiegania różnią się diametralnie.
Miedź chroni się cienką, samoregenerującą się warstwą tlenkową. Każde czynnik uniemożliwiający powstanie tej warstwy — lub wielokrotnie ją usuwający — otwiera drogę do korozji punktowej.
Agresywna woda zwykle charakteryzuje się połączeniem niskiego pH (poniżej ok. 7,0), wysokiego stężenia rozpuszczonego tlenu, podwyższonego resztkowego stężenia wolnego chloru, wysokiego stężenia dwutlenku węgla oraz niskiej alkaliczności lub niskiej zawartości całkowitych związków rozpuszczonych. Miękkie, lekko kwasowe źródła wody z niektórych studni głębokich i zlewni powierzchniowych są klasycznymi sprawcami tego zjawiska. Istotne jest również stosunek chlorków do siarczanów: siarczany są szczególnie agresywne wobec miedzi, a chemia chloru, temperatura oraz stojąca woda przyspieszają najbardziej niekorzystne przypadki.
Stojąca woda działa jak czynnik wzmacniający. Martwe odcinki przewodów, rzadko używane obwody końcowe oraz długotrwałe okresy niezamieszkania w hotelach, domach opieki i akademikach powodują, że woda pozostaje w kontakcie z miedzią przez kilka dni z rzędu. Dodanie temperatur w zakresie 25–45 °C jeszcze bardziej przyspiesza reakcje chemiczne.
Wytwarzanie wgłębień rzadko rozpoczyna się w środku czystego, prawidłowo zamontowanego odcinka rurociągu. Rozpoczyna się tam, gdzie powierzchniowa warstwa ulega uszkodzeniu lub skupia się agresywna substancja — a zwykle dzieje się to w miejscu połączenia lub w jego pobliżu.
Resztki fluksu są najczęstszą przyczyną problemów w połączeniach. Fluksy lutowe są z natury korozjne; jeśli nie zostaną one w pełni zneutralizowane i wypłukane po zlutowaniu, kropla pozostałości fluksu pozostająca w kanaле przepływu wody staje się lokalnym ogniskiem korozji. Rozwiązanie jest proste, choć niewyróżniające się: należy używać odpowiedniego fluksu do danego stopu, stosować go oszczędnie oraz wypłukać układ zgodnie z wymaganiami normy BS EN 806-4 przed wprowadzeniem go do eksploatacji.
Warstwy węglowe powstałe w wyniku przegrzania podczas lutowania stanowią drugą, często pomijaną przyczynę. Spalone resztki fluksu i oleju na wnętrzu rury pozostawiają osad węglowy, który może sprzyjać powstawaniu wgłębień, zwłaszcza w obiegowych układach ciepłej wody. Zastosowanie kontrolowanego, jednolitego nagrzewania oraz natychmiastowe wypłukiwanie po zlutowaniu eliminują większość tego ryzyka.
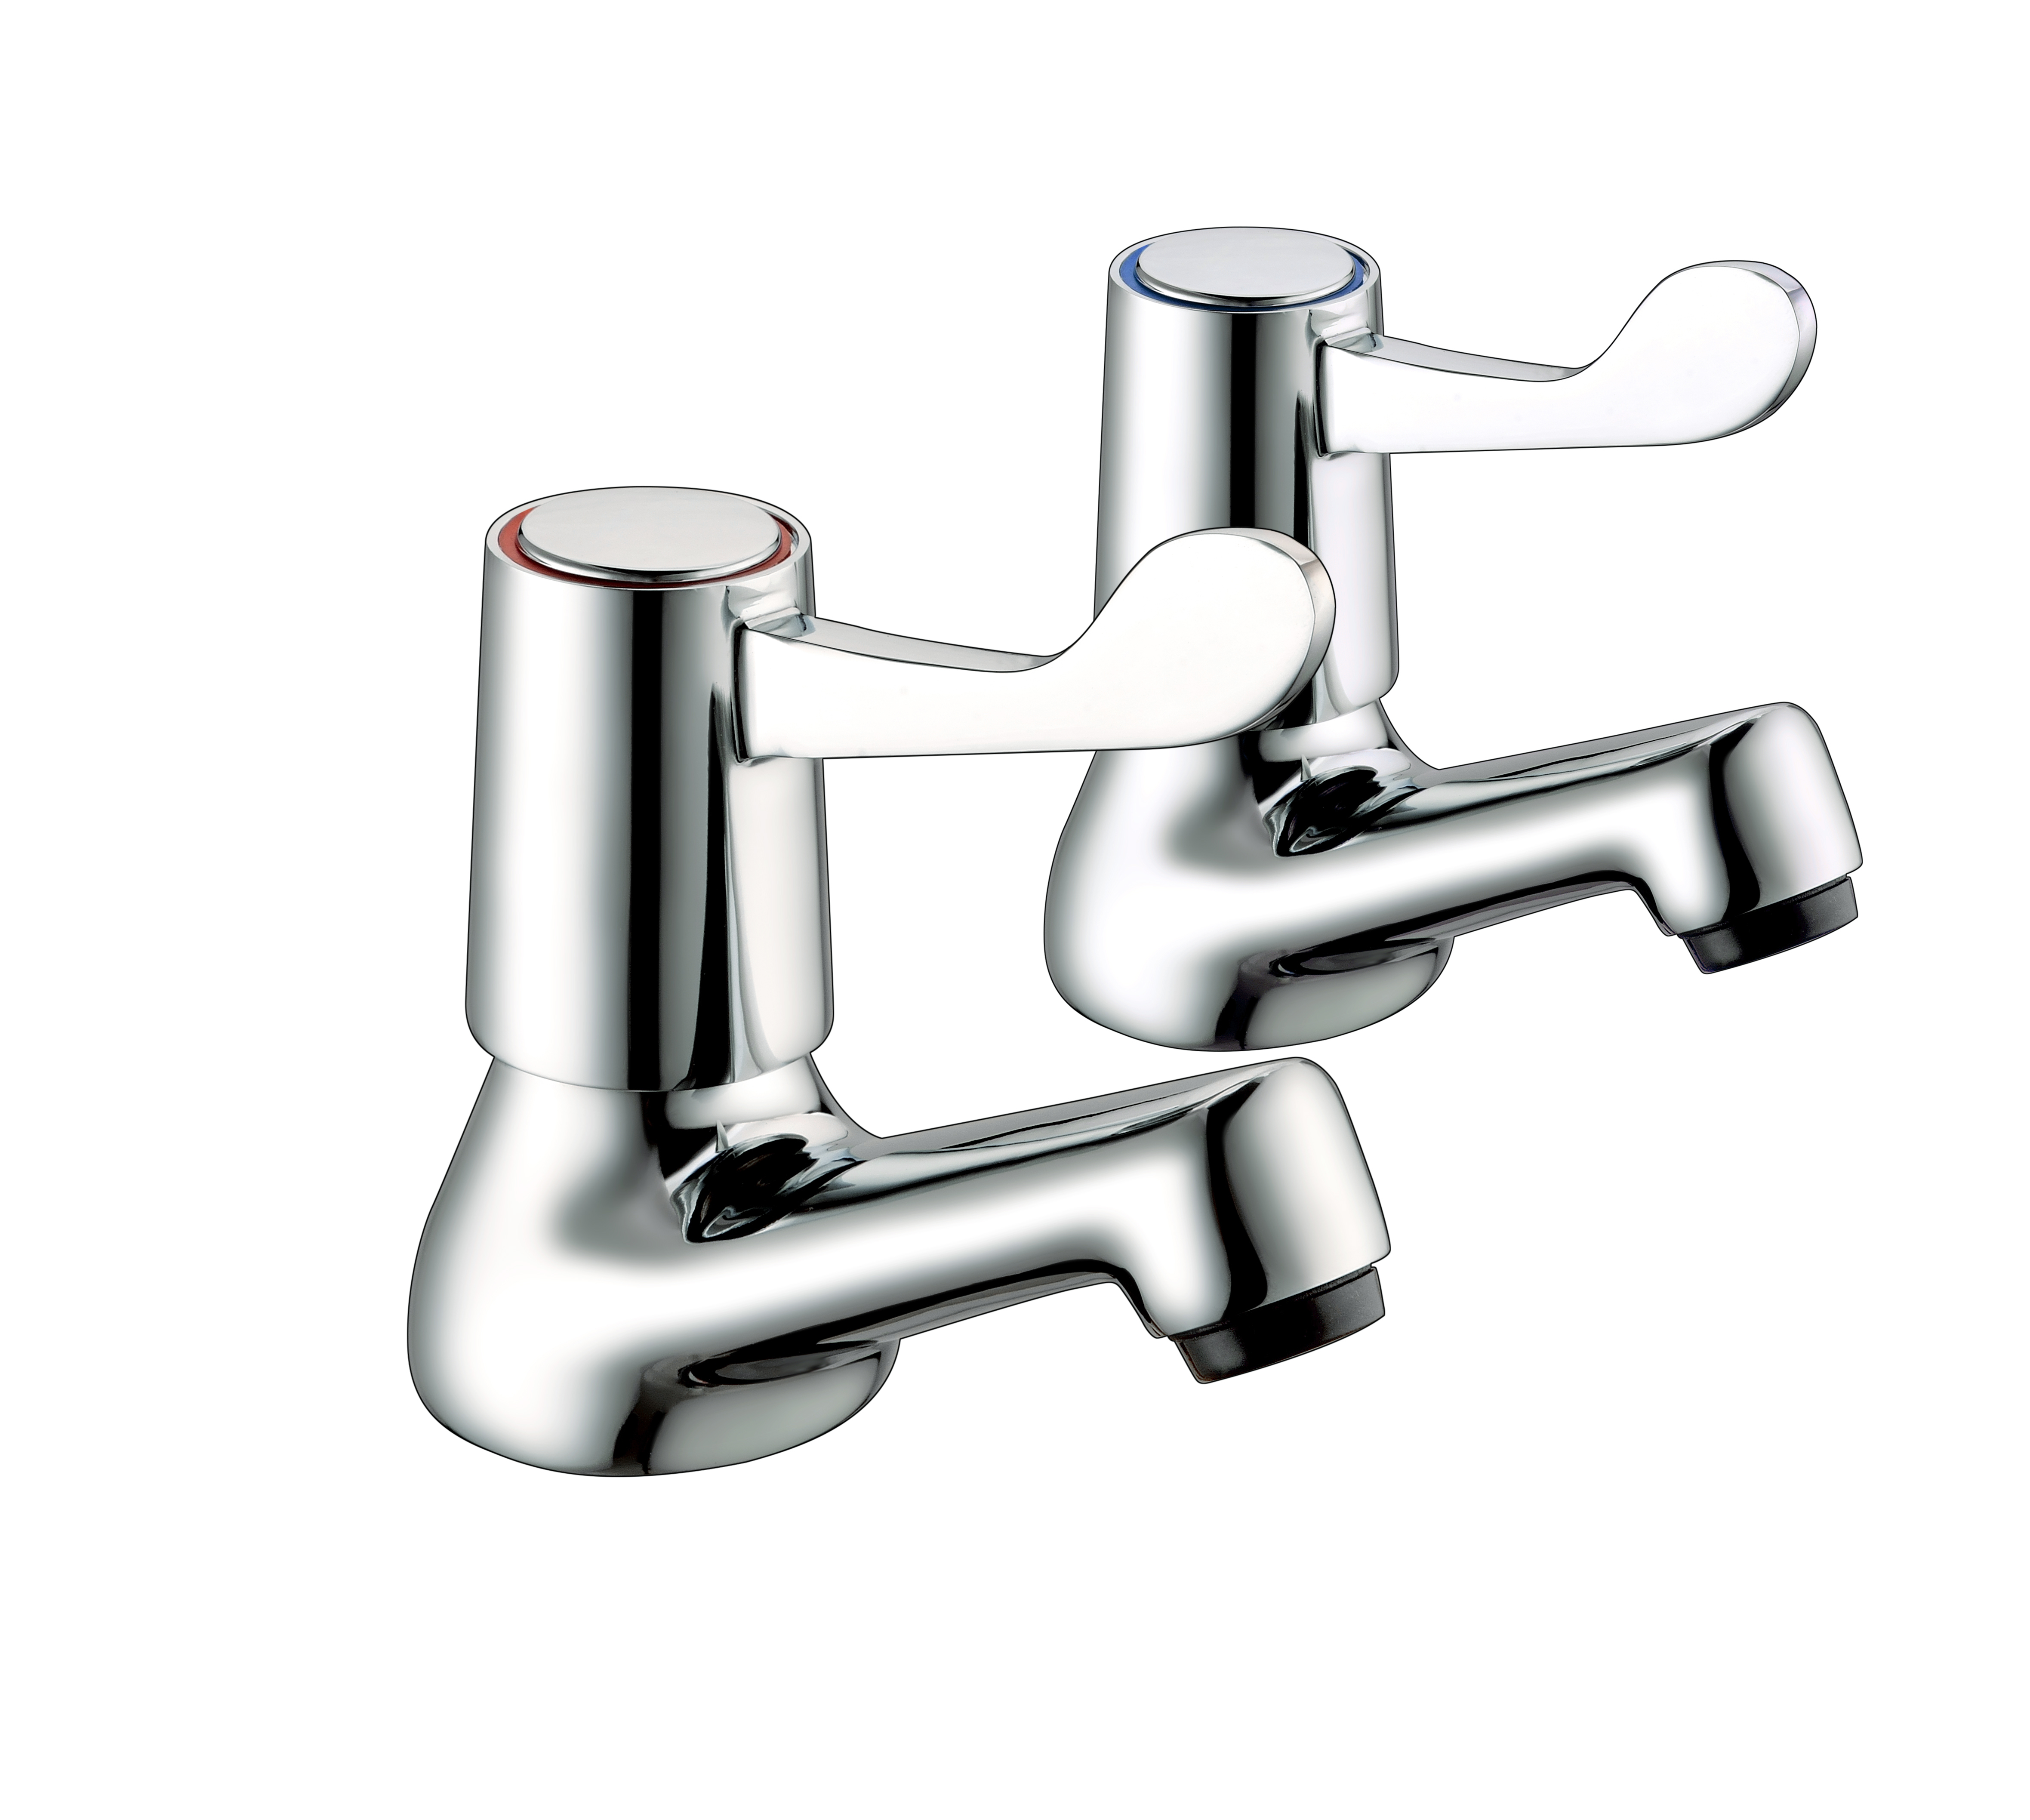
Same armatury wprowadzają materiały niejednorodne. Zawory, łuki i łączniki z mosiądzu znajdują się obok rur miedzianych, więc stop musi wykazywać odporność na własną korozję. Gdy stosuje się mosiądz, kluczową właściwością jest odporność na dezynkifikację — selektywną utratę cynku, pozostawiającą porowaty, słaby „gąbkowy” miedziany osad. Norma ISO 6509 określa metodę badania odporności na dezynkifikację, a wymagania dotyczące stopów podane w załączniku B normy EN 1057 opisują klasę mosiądzu, która sprawdza się niezawodnie w instalacjach wody pitnej. Tanie armatury wykonane ze stopu niestabilnego pod względem dezynkifikacji to pozorna oszczędność: ulegają one korozji, uwalniają cynk do wody i mogą ulec awarii w miejscu gwintu lub przez ściankę.
Systemy obiegu gorącej wody wymagają szczególnej uwagi. Obieg zapewnia ruch wody, co jest korzystne pod względem zapobiegania stojaniu wody, ale jednocześnie utrzymuje ciepłą, natlenioną wodę w stałym kontakcie z miedzią i mosiądzem oraz rozprasza wszelkie produkty korozji po całym obwodzie. Zawory bilansujące, zawory izolacyjne oraz połączenia pomp na pierścieniu obiegu należą więc do najbardziej narażonych na korozję elementów w budynku i wymagają stopów odpornych na dezinkifikację oraz szerokich przekrojów wewnętrznych. Niewielkie obniżenie temperatury w obwodzie w połączeniu z prawidłowym bilansowaniem spowalnia również reakcje chemiczne powodujące wytwarzanie się wżerów.
Zanim coś zostanie wymienione, należy zebrać dowody w odpowiedniej kolejności:
Trwałe rozwiązanie zwykle polega na połączeniu różnych środków, a nie na jednym „cudownym” rozwiązaniu. Dobierz moc układu tak, aby prędkość przepływu była umiarkowana — zbyt duża prędkość usuwa ochronne warstwy, co samo w sobie stanowi osobny temat do omówienia. Do armatury i zaworów wybierz mosiądz odporny na dezinkryfikację i potwierdź skład stopu, zamiast zakładać go na podstawie założeń. Wymagaj kontrolowanego lutowania oraz udokumentowanego przemywania. Eliminuj martwe odcinki i stojące gałęzie już na etapie projektowania, a nie dopiero po przekazaniu obiektu do eksploatacji. Gdy woda zasilająca rzeczywiście ma agresywny charakter, poddaj ją odpowiedniej obróbce — korekcji pH, dealkalizacji lub dozowaniu proporcjonalnym — zanim zaczniesz winić rury.
Dla importerów oraz projektantów instalacji MEP kluczową lekcją jest traktowanie armatury i zaworów jako integralnej części układu korozji, a nie jako obojętnego sprzętu. Odcinek rurociągu miedzianego jest tak dobry, jak najgorszy stop użyty w jego składzie, a miejsce, w którym armatura styka się z agresywną wodą, to właśnie tam woda znajdzie drogę do wnętrza.
Zhejiang Xindong Sanitary Ware Co., Ltd. projektuje i wytwarza krany, zawory oraz armaturę z mosiądzu i stali nierdzewnej ze swojej siedziby w Yuhuan w prowincji Zhejiang w Chinach. Firma posiada ponad 65 patentów obejmujących konstrukcję i projekt kranów oraz zaworów, dysponuje własnymi laboratoriami projektowymi i badawczymi oraz dostarcza swoje produkty importerom, specjalistom ds. instalacji MEP oraz partnerom OEM na terenie Europy, Bliskiego Wschodu i Azji. W celu uzyskania wsparcia przy doborze zaworów i armatury lub w sprawie współpracy OEM skontaktuj się pod adresem e-mail [email protected] lub odwiedź https://www.cn-xindong.com.
 Gorące wiadomości
2026-10-09
2026-10-07
2026-10-06
2026-10-05
2026-10-04
2026-10-03

Firma założona w 1999 roku i z siedzibą w Yuhuan specjalizuje się w zaworach czerpalnych, zaworach termostatycznych do pryszniców oraz zestawach prysznicowych. Dysponując powierzchnią ponad 30 000 m² oraz zatrudniając ponad 380 pracowników, posiadamy liczne certyfikaty i 65+ patentów.
 EN